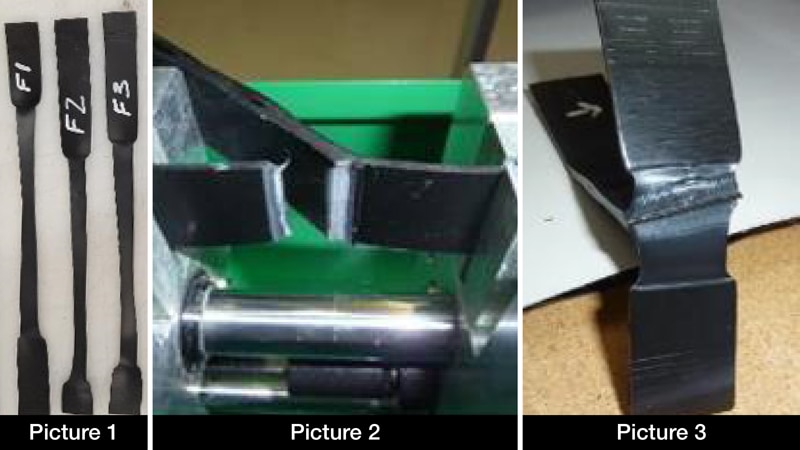
Figura 1: Campioni che mostrano segni di restringimento o di stiramento.
Figura 2: Un campione che mostra una rottura netta al di fuori della saldatura.
Figura 3: Anche questo campione ha superato i requisiti standard. Ma vediamo anche che la membrana ha conservato la capacità di allungarsi e non di rompersi.
Ma quando testiamo, i campioni saldati in un test di sbucciatura (2 pezzi saldati insieme) sul tensiometro. Quante volte vediamo ancora il collo come nella foto 3? Ciò che vediamo comunemente e più spesso è una rottura netta al di fuori della saldatura, come nella foto 2 qui sopra. Tecnicamente questo campione saldato ha superato i requisiti così come li conosciamo, ma non vediamo più il collo.
Non sarebbe meglio se potessimo superare i requisiti e mantenere questa auspicabile caratteristica del materiale, essendo in grado di allungare e mantenere la sua capacità di contenimento?
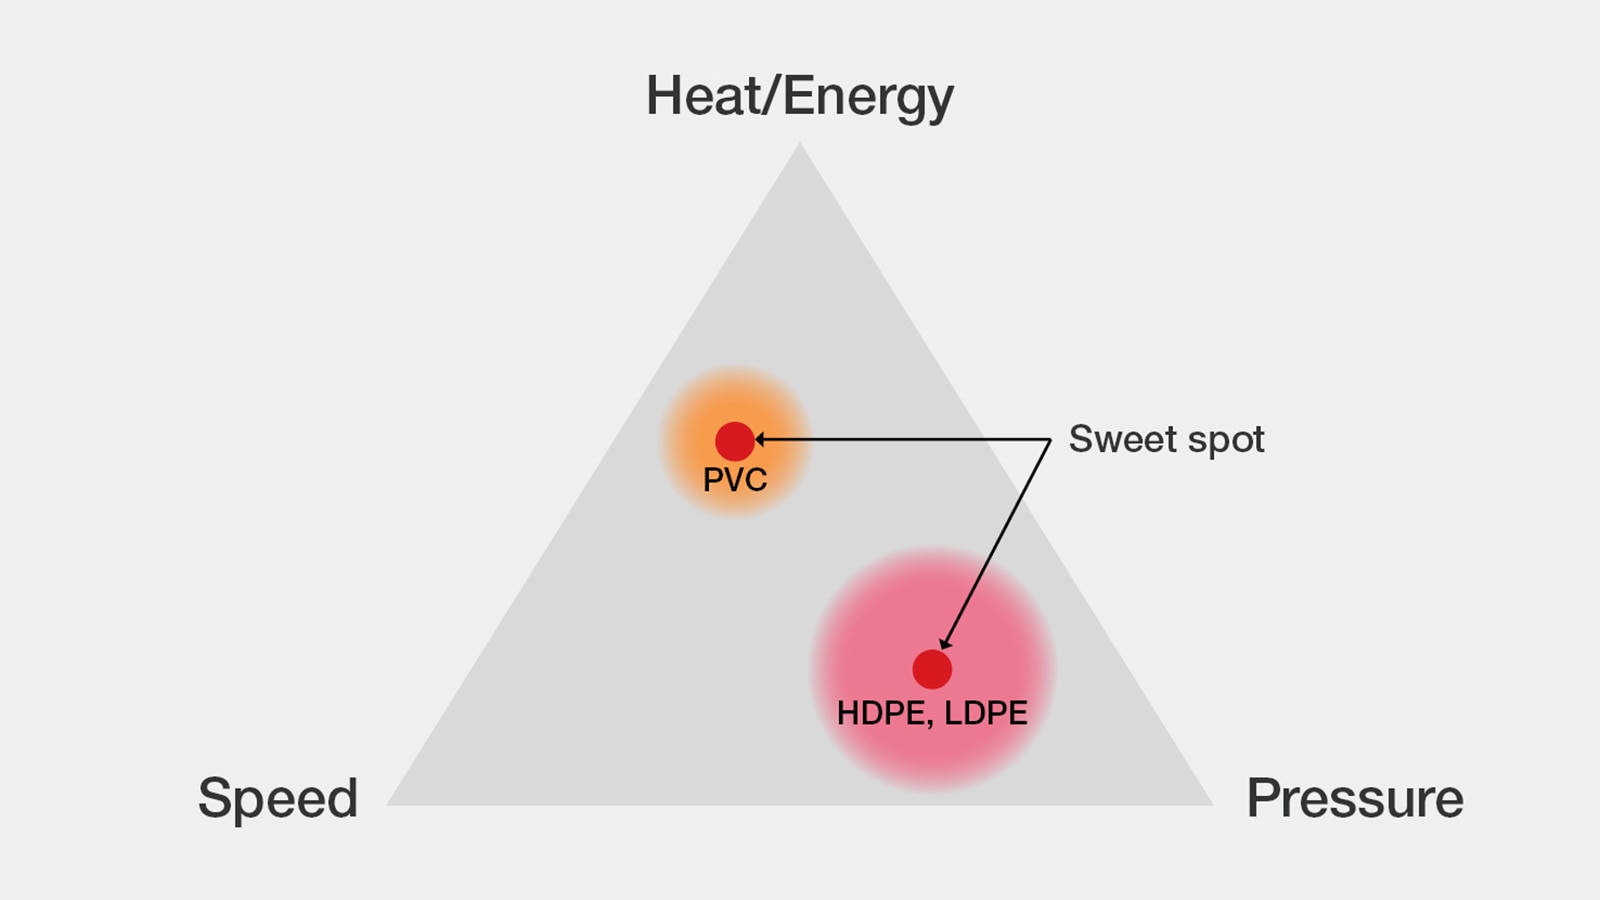
Con un risultato come nell'immagine 3 sopra? Entrambe le saldature nelle immagini 2 e 3 sono realizzate all'interno della nostra finestra di saldatura. Ma la saldatura nellimmagine 3 era all'interno del punto debole. Questo permette alla membrana di mantenere alcune caratteristiche molto importanti, come la capacità di allungamento. Ed è qui che si trova il grande vantaggio per la registrazione dei dati.
Le esperienze europee hanno dimostrato che l'utilizzo di questa tecnologia può portare a grandi miglioramenti nella qualità generale della saldatura. Ci sono stati anche studi riconosciuti per dimostrare che le perdite zero sono possibili e non solo una chimera - Müller e Wöhlecke et el (2017).
Produttività rispetto alla qualità?
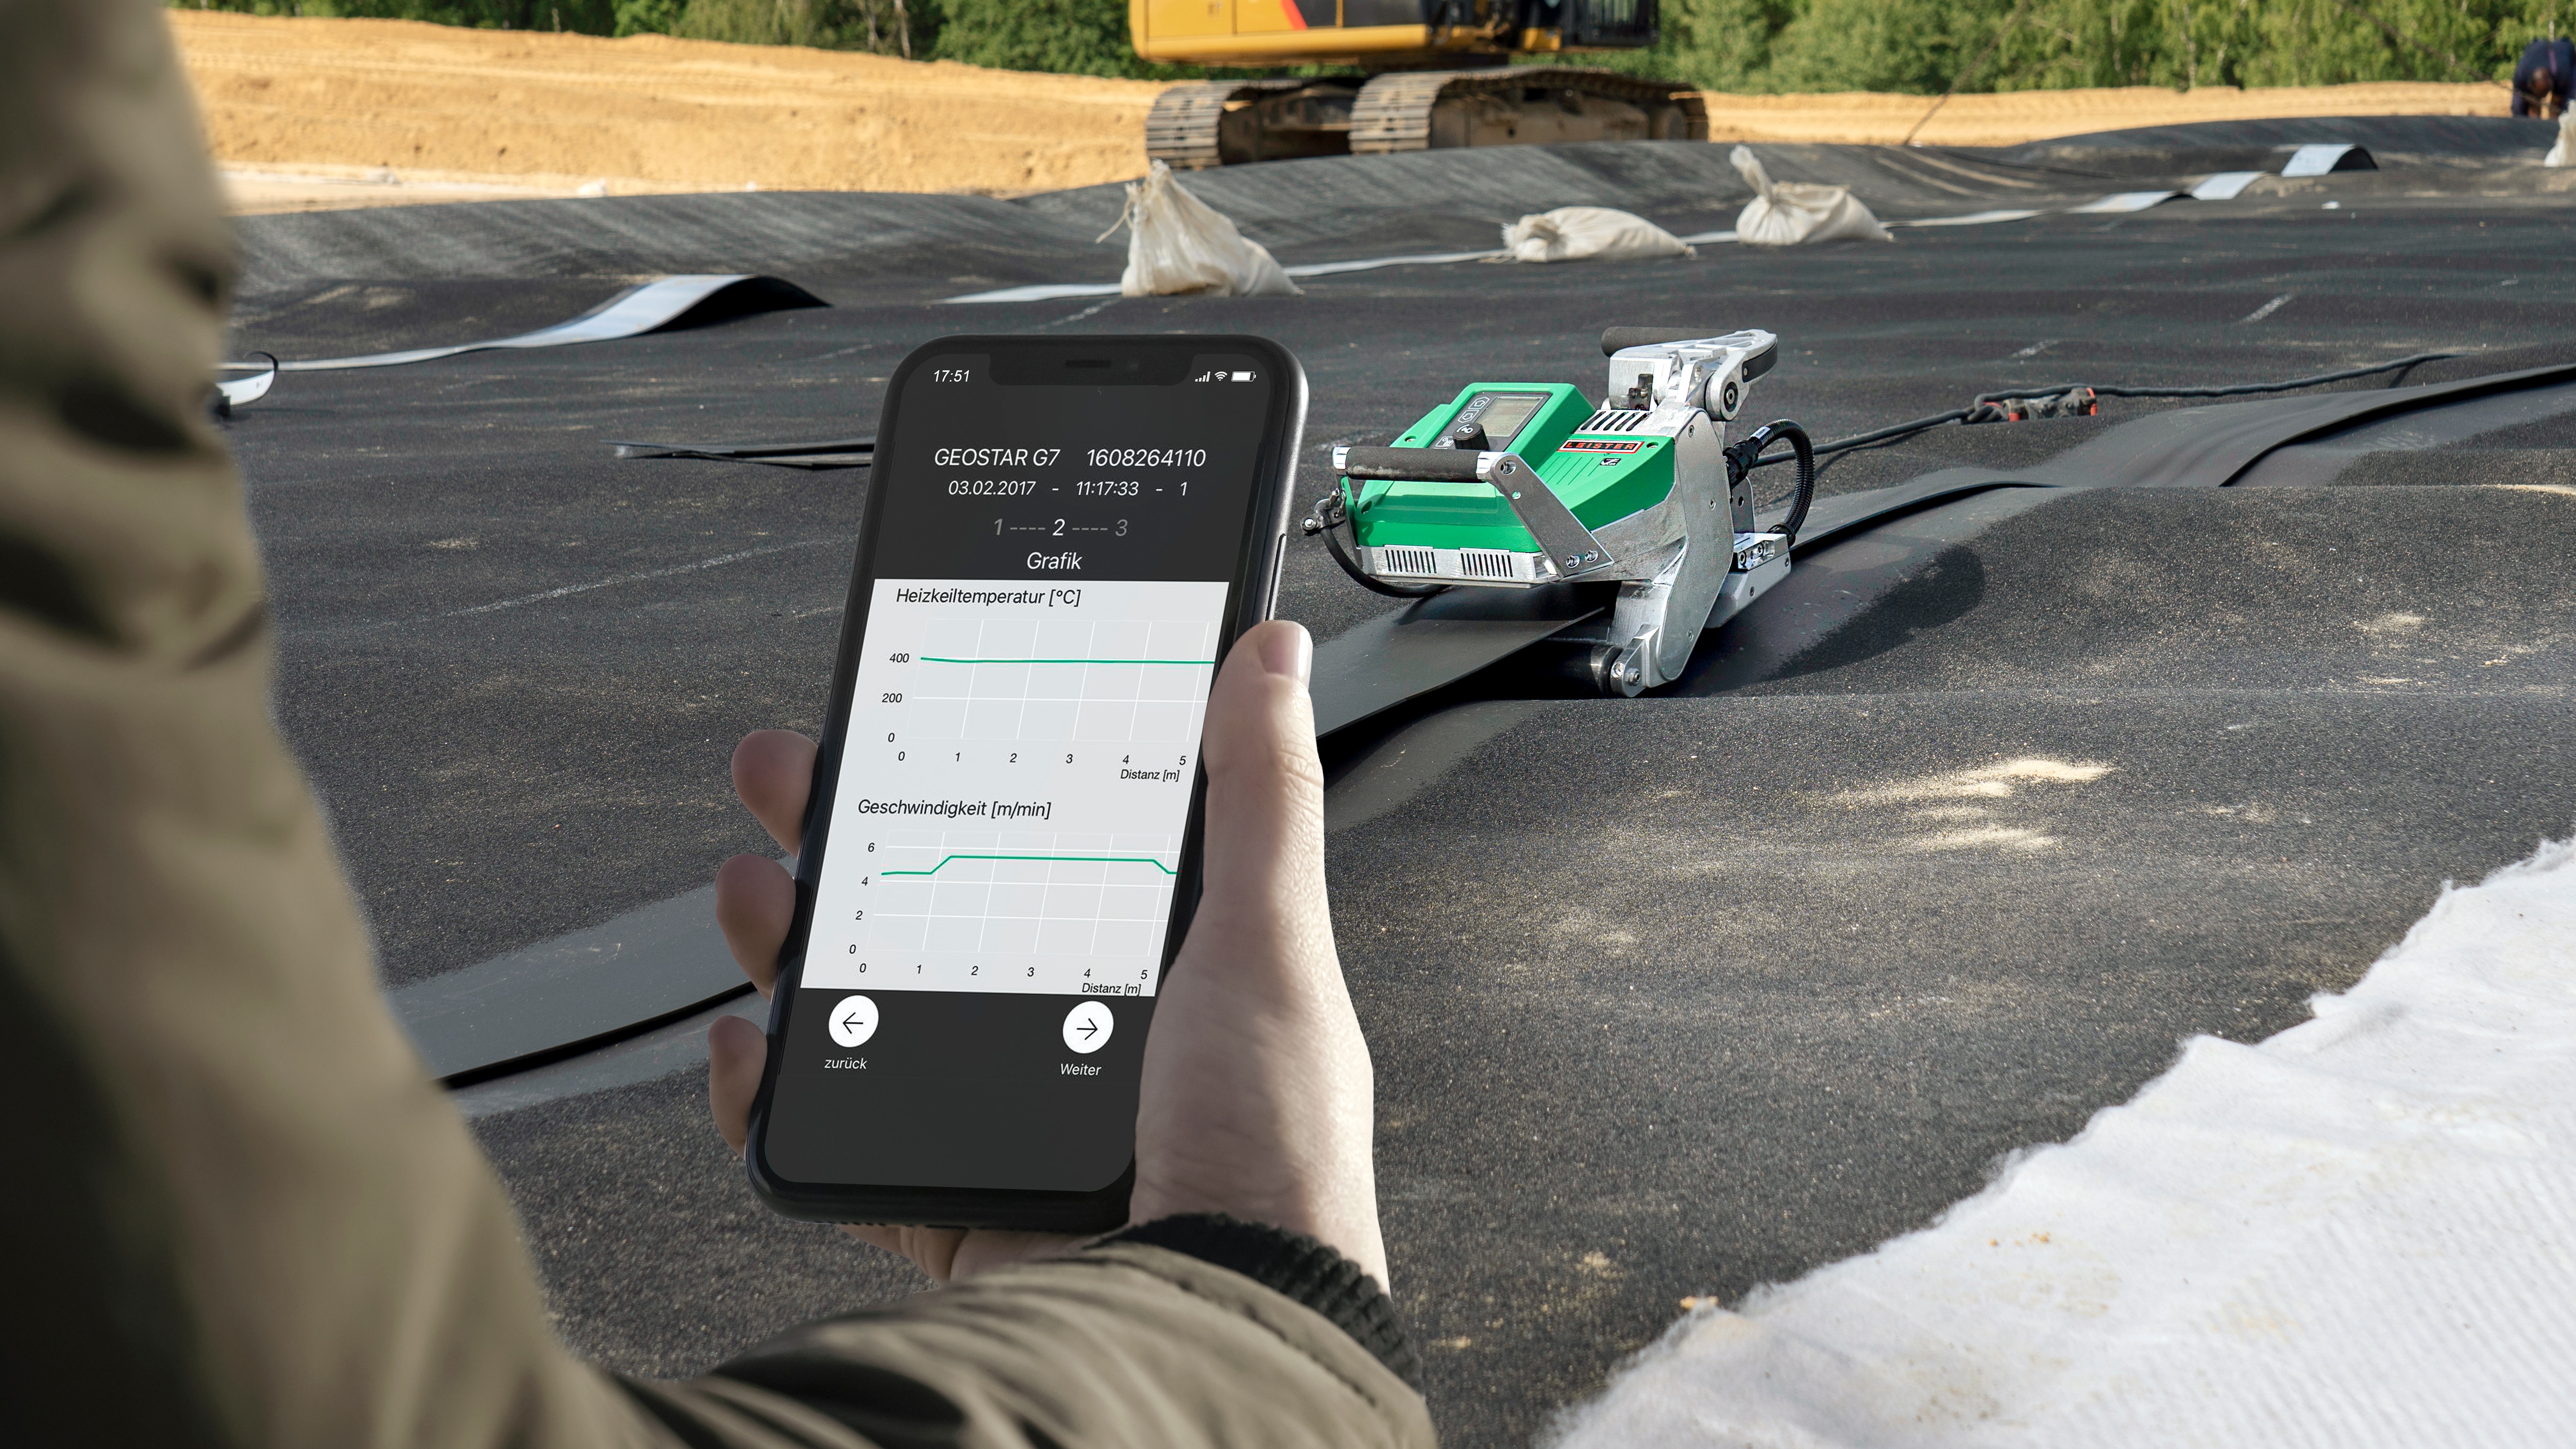
Uno dei problemi principali che esistono è la spinta alla produttività rispetto alla qualità. Questo porta a misure che a loro volta non sono vantaggiose per il processo di saldatura. L'installatore si trova di fronte al fatto che più veloce è l'installazione del materiale, più velocemente può passare al lavoro successivo. Questo porta a incoerenze nei parametri di saldatura, un altro problema è la mancanza di tecnici di saldatura adeguatamente formati. Queste sono buone ragioni per cui dovremmo utilizzare un sistema di registrazione dei dati come l'LQS per aiutarci a tracciare e mantenere la coerenza dei tre parametri di saldatura. Questo a sua volta migliora automaticamente la qualità della saldatura. L’LQS ci aiuta a mantenere la qualità e a migliorare l'efficienza allo stesso tempo. Se si evitano problemi di qualità, non si perde tempo a risolverli.
Saldatura a temperature massime
Un altro problema comune è quello di eseguire la procedura di saldatura alla temperatura massima consentita dalla macchina. Ciò si traduce in un degrado delle caratteristiche fisiche all'interno delle materie plastiche che vengono saldate. Un buon esempio è la figura 2, dove si vede che la saldatura ha ancora superato i requisiti standard, ma alcune caratteristiche importanti sono andate perse. Più comunemente vediamo saldature che sono state fatte con troppo calore. Queste saldature scattano appena fuori dalla saldatura. Il materiale perde la sua capacità di collo o allungamento, se è stato sottoposto a troppo calore. Nel peggiore dei casi si sente dire che a 3-8 anni di distanza le saldature si rompono appena fuori dalla zona saldata, lasciando la membrana incapace di svolgere il suo ruolo primario di contenimento.
Come impostare le giuste impostazioni di pressione di saldatura?
L'impostazione di pressione di molte saldatrici Geo è a dir poco indovinata, ma ancora una volta si tratta di un'impostazione critica che gioca un ruolo molto più importante nella qualità della saldatura di quanto la maggior parte delle persone sia disposta a riconoscere. Una pressione insufficiente provoca una scarsa adesione dei materiali. Troppa pressione di saldatura significa che il materiale plastificato viene spremuto via solo per creare quella che chiamiamo saldatura a freddo. La saldatura a freddo sarà anche al di fuori del punto dolce della nostra finestra di saldatura.
Allora perché così tante macchine non hanno la possibilità di visualizzare la pressione di saldatura effettiva?
Le macchine devono soddisfare determinati standard, ma ancora non vediamo requisiti per limiti di tolleranza, standard di taratura o richieste di sistemi di controllo a circuito chiuso per saldatori. Le macchine LQS soddisfano comunque tutti i requisiti sopra nominati. Immaginate se non ci fossero standard di sicurezza per le auto che viaggiano sulle nostre strade pubbliche? Immaginate il caos.
Disponendo di un sistema che tiene traccia dei parametri ideali di saldatura, saremmo un enorme passo avanti per garantire le condizioni giuste per una buona saldatura. Tali sistemi possono anche essere impostati in modo da includere tolleranze minime e massime per i tre parametri critici. LQS permette inoltre di visualizzare costantemente la tensione. Anche le variazioni di tensione e la qualità dei cavi sono una delle principali cause di problemi quando si tratta di garantire prestazioni stabili delle apparecchiature di saldatura.
Tutto questo pone poi le basi per il "Prove Distruttive Intelligenti" che possono poi essere implementati insieme ai dati registrati per stabilire, quando e dove devono essere effettuati i test. Sarebbe quindi molto più facile per un ispettore o un proprietario stabilire, sulla base dei dati registrati, dove si possono trovare potenziali problemi. Se utilizzata correttamente, questa tecnologia potrebbe essere la base per gettare le fondamenta di come si potranno effettuare in futuro le saldature e le prove distruttive. In alcuni paesi è comune che l'ispettore esamini i dati di saldatura per decidere da dove verranno prelevati le prove distruttive. Siamo fermamente convinti che il nostro obiettivo dovrebbe essere quello di migliorare la qualità della saldatura. Conosciamo tutti l'espressione "la catena è buona solo quanto l'anello più debole". Ora l'anello più debole è la saldatura. La tecnologia è disponibile per aiutarci a migliorare la nostra saldatura perché non ne approfittiamo appieno? In futuro prevediamo di incorporare anche altre “apparecchiature abili di saldatura e attrezzature di test abili" come "estrusori abili" e "tensiometri abili". Questa apparecchiatura registrerebbe e documenterebbe anche i parametri rilevanti ai fini dell'acquisizione dei dati e del controllo qualità e abbinerebbe automaticamente i risultati delle prove ai dati di saldatura rendendo la documentazione ancora più completa.
Domande? Contattateci.