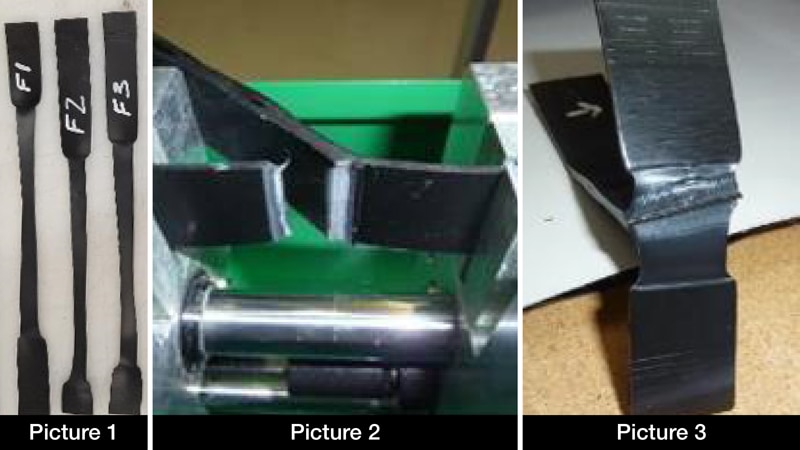
Afbeelding 1: Monsters die tekenen van krimp of rekken vertonen.
Afbeelding 2: Een monster dat een schone breuk vertoont buiten de las.
Afbeelding 3: Dit monster heeft ook de standaardvereisten gehaald. Maar we zien ook dat het membraan het vermogen heeft behouden om te rekken en niet te breken.
Maar als we testen, gelaste monsters in een peltest (2 stuks aan elkaar gelast) in de trekbank. Hoe vaak zien we de rillen nog zoals op foto 3? Wat we meestal en vaker zien is een schone breuk buiten de las zoals op foto 2 hierboven. Technisch gezien voldeed dit gelaste monster aan de eisen zoals we die kennen, maar we zien geen rillen meer.
Zou het niet beter zijn als we de eisen zouden kunnenvoldoen en toch deze wenselijke eigenschap van het materiaal zouden kunnen behouden, zodat het materiaal kan worden uitgerekt en toch kan worden vastgehouden?
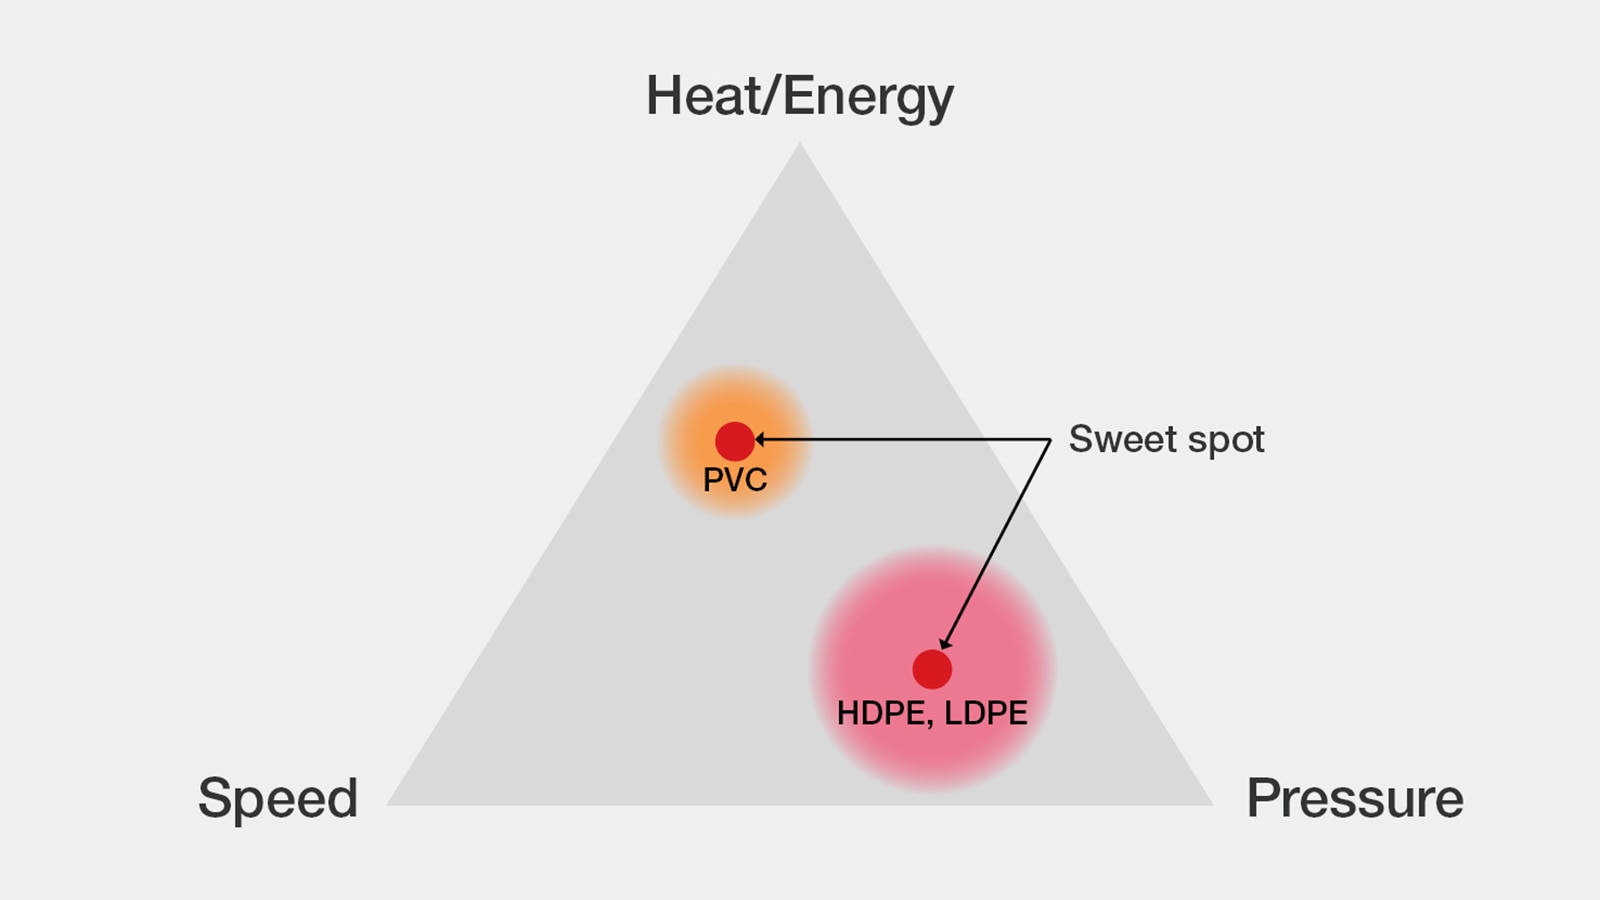
Met een resultaat zoals op foto 3 hierboven? Beide lassen in afbeelding 2 en 3 zijn gemaakt binnen ons lasvenster Maar het lassen in Foto 3 was binnenin de sweet spot. Hierdoor kan het membraan enkele zeer belangrijke kenmerken behouden, zoals de vermogen om te rekken. En hier ligt het grote voordeel voor de gegevensregistratie.
De Europese ervaringen hebben aangetoond dat het gebruik van deze technologie kan leiden tot grote verbeteringen in de algemene kwaliteit van het laswerk. Er zijn zelfs erkende studies die aantonen dat er geen enkel lek mogelijk is en niet alleen maar een droom - Müller en Wöhlecke et el (2017).
Productiviteit boven kwaliteit?
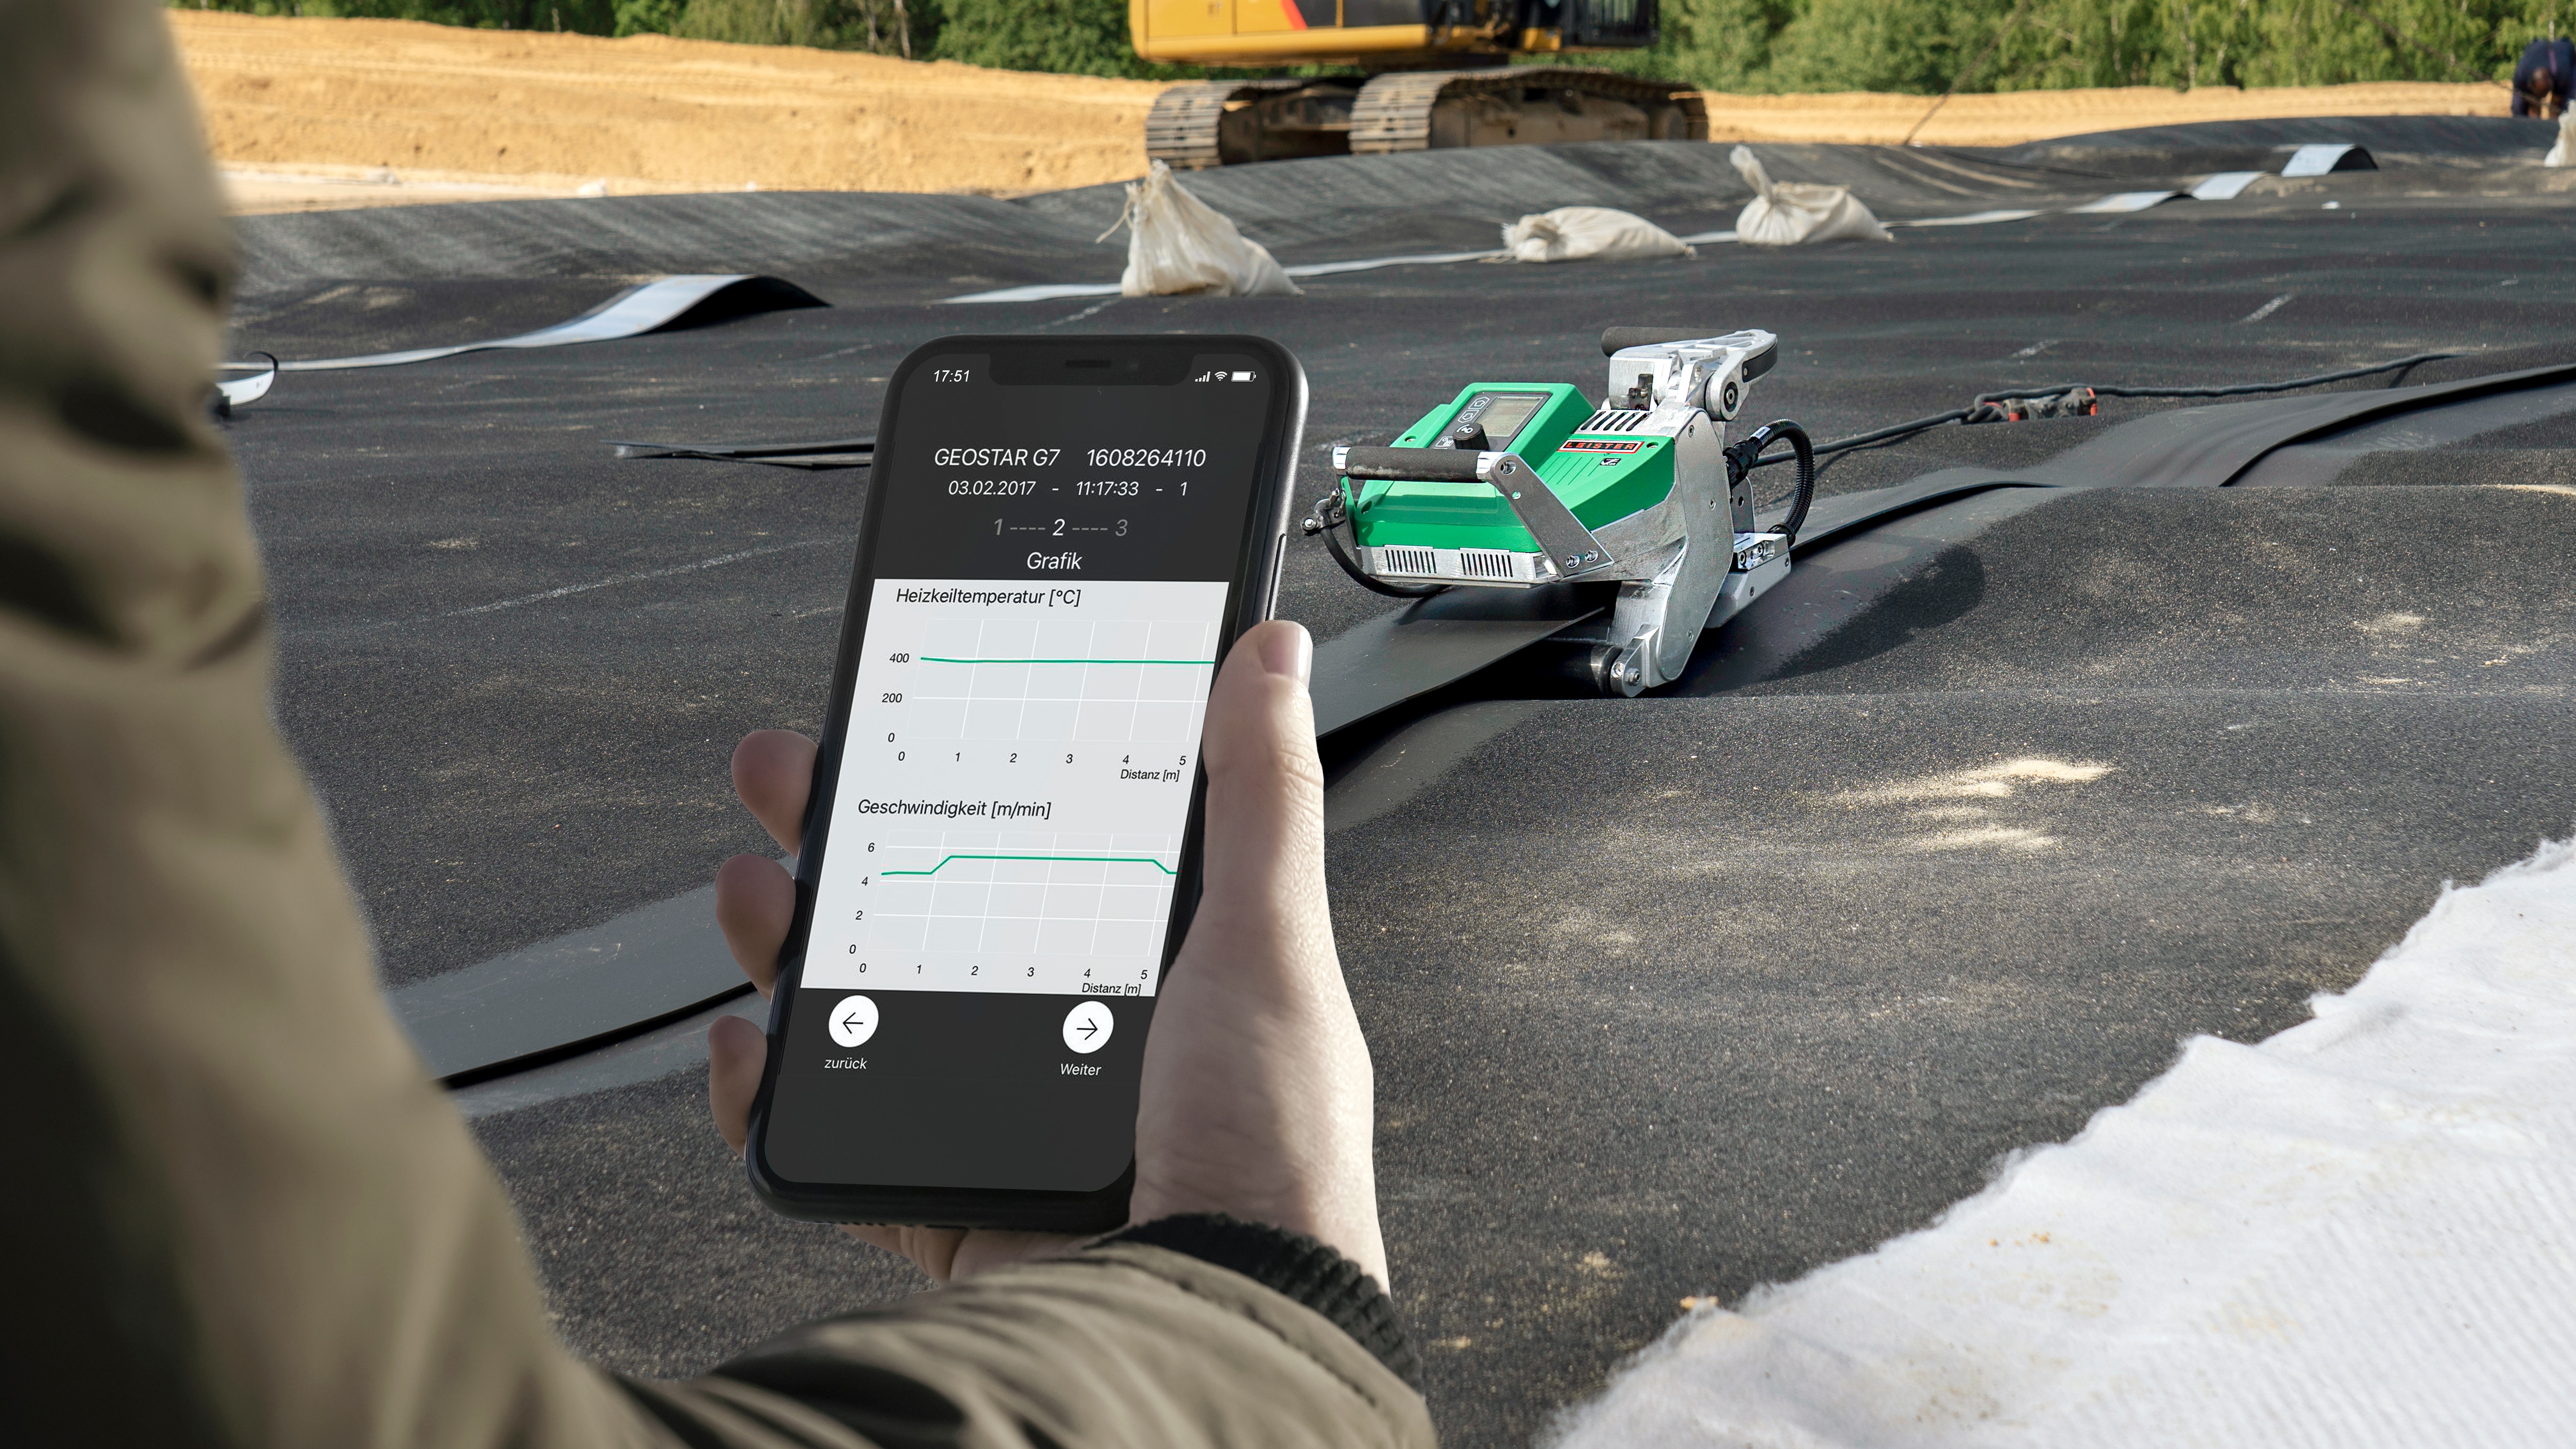
Een van de belangrijkste problemen die bestaan is de drang naar productiviteit boven kwaliteit. Dit leidt tot maatregelen die op hun beurt het lasproces niet ten goede komen. De installateur wordt geconfronteerd met het feit dat hoe sneller het materiaal wordt geïnstalleerd, hoe sneller hij naar de volgende klus kan gaan. Dit leidt tot inconsistenties in de lasparameters, een ander probleem is het gebrek aan goed opgeleide lastechnici. Dit zijn goede redenen om een dataregistratiesysteem zoals de LQS te gebruiken om ons te helpen de consistentie van de drie lasparameters te volgen en te behouden. Dit verbetert op zijn beurt automatisch de kwaliteit van het laswerk. LQS helpt ons de kwaliteit te behouden en tegelijkertijd de efficiëntie te verbeteren. Als u kwaliteitsproblemen voorkomt, verspilt u geen tijd aan het oplossen ervan.
Lassen bij maximale temperaturen
Een ander veelvoorkomend probleem is om het lasproces op de maximale temperatuur te laten draaien die de machine toelaat. Dit resulteert in een degradatie van de fysische eigenschappen binnen de gelaste kunststoffen. Een goed voorbeeld is foto 2, waar u kunt zien dat de las nog steeds voldoet aan de standaard eisen, maar dat enkele belangrijke kenmerken verloren zijn gegaan. Meestal zien we lassen die met te veel warmte zijn gemaakt. Deze lassen breken dan net buiten de las. Het materiaal verliest het vermogen om te krimpen of te rekken, als het te veel warmte heeft ondergaan. In het ergste geval horen we dat 3 - 8 jaar later de lassen net buiten de gelaste zone breken, waardoor het membraan niet meer in staat is om zijn primaire rol van afsluiting uit te voeren.
Hoe stel je de juiste lasdrukinstellingen in?
De drukinstelling van veel Geo-lasmachines is op zijn zachtst gezegd een gokspelletje, maar ook dit is een kritische instelling die een veel grotere rol speelt in de kwaliteit van de las dan de meeste mensen bereid zijn te erkennen. Te weinig druk resulteert in een slechte hechting van de materialen. Te veel lasdruk betekent dat het geplastificeerde materiaal wordt weggedrukt om een zogenaamde koudlas te maken. De koude las zal ook buiten de sweet spot van ons lasvenster liggen.
Waarom hebben zoveel machines dan niet de mogelijkheid om de werkelijke lasdruk weer te geven?
Machines moeten aan bepaalde normen voldoen, maar we zien nog steeds geen eisen voor tolerantiegrenzen, kalibratienormen of eisen voor Closed loop control systemen voor lassers. LQS machines voldoen echter wel aan alle bovenstaande eisen. Stel je voor dat er geen veiligheidsnormen zouden zijn voor auto's die op onze openbare weg rijden? Stel je de chaos voor.
Door een systeem te hebben dat de ideale lasparameters bijhoudt, zouden we een enorme stap dichterbij de voorwaarden zijn om goed te kunnen lassen. Dergelijke systemen kunnen ook zo worden ingesteld dat ze minimum- en maximumtoleranties bevatten voor de drie kritische parameters. LQS maakt het ook mogelijk om constant het voltage weergeven. Spanningsschommelingen en kabelkwaliteit zijn ook een belangrijke oorzaak van problemen als het gaat om het waarborgen van stabiele prestaties van de lasapparatuur.
Dit alles zet dan de weg vrij voor de "Smart Destructive Testing" die vervolgens samen met de geregistreerde gegevens kan worden uitgevoerd om vast te stellen wanneer en waar de tests moeten worden uitgevoerd. Het zou dan veel gemakkelijker zijn voor een inspecteur of eigenaar om aan de hand van de geregistreerde gegevens vast te stellen waar mogelijke problemen kunnen worden gevonden. Als deze technologie goed wordt gebruikt, kan de basis worden gelegd voor het leggen van de basis voor het uitvoeren van las- en destructieve testen in de toekomst. In sommige landen is het gebruikelijk dat de inspecteur de lasgegevens onderzoekt om te bepalen waar de destructieve testen vandaan komen. We zijn er vast van overtuigd dat ons doel moet zijn om de kwaliteit van het laswerk te verbeteren. We kennen allemaal de uitdrukking de keten is slechts zo goed als de zwakste schakel. Nu is de zwakste schakel het lassen. De technologie is beschikbaar om ons te helpen bij het verbeteren van onze lassen, waarom maken we er niet ten volle gebruik van? In de toekomst zijn we ook van plan om andere "Smart Welding and Testing equipment" zoals "Smart Extruders" en "Smart Trekbanken" op te nemen. Deze apparatuur zou ook relevante parameters voor data-acquisitie en kwaliteitscontrole registreren en documenteren en de testresultaten automatisch koppelen aan de lasgegevens, waardoor de documentatie nog completer wordt.